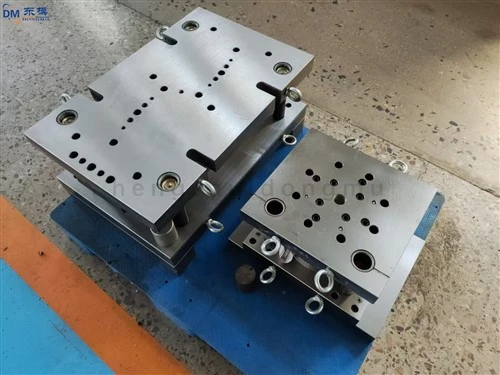
Praktični rad obrade kalupa za metalno utiskivanje i kontrola kvalitete oblikovanja dijelova za utiskivanje

Obrada matrice za metalno utiskivanje mora slijediti standardizirane postupke. Praktični detalji svakog ključnog koraka su sljedeći: U fazi projektiranja stvarne dimenzije i zahtjevi oblikovanja utisnutog dijela su srž. U kombinaciji s parametrima opreme za utiskivanje, izrađuju se detaljni nacrti obrade kalupa, koji jasno definiraju ključne parametre kao što su kontura šupljine, raspored mehanizma za vođenje i razmak za utiskivanje. To osigurava da je struktura matrice prikladna za proizvodne uvjete, pružajući jasne standarde za naknadnu obradu i montažu. Odabir materijala mora se kombinirati s vrstom procesa žigosanja. Za matrice za izrezivanje poželjni su legirani čelici -otporni na habanje kao što su Cr12MoV i SKD11. Za kalupe za duboko izvlačenje i oblikovanje koristi se čelik H13. Nakon što sirovine stignu, moraju se podvrgnuti otkrivanju grešaka kako bi se uklonile unutarnje inkluzije, pukotine i drugi nedostaci, postavljajući temelje za trajnost matrice. Gruba strojna obrada koristi kombinaciju CNC glodanja i konvencionalnih tokarilica za brzo oblikovanje glavne konture matrice i površina za pozicioniranje alata. Dodatak za završnu obradu od 0,2-0,4 mm rezerviran je prema dimenzijama matrice kako bi se izbjegla deformacija naprezanja tijekom završne obrade. Precizna strojna obrada koristi precizno brušenje, obradu električnim pražnjenjem (EDM) i žičanu EDM za pročišćavanje detalja kao što su šupljina kalupa i rezni rubovi, osiguravajući da se kritične tolerancije dimenzija kontroliraju unutar ±0,003 mm, a hrapavost površine doseže Ra manje od ili jednako 0,02 μm. Toplinska obrada uključuje kombinirani proces vakuumskog kaljenja + duboke kriogene obrade + niskotemperaturnog kaljenja, s temperaturama kaljenja kontroliranim na 1050-1080 stupnjeva i temperaturama kaljenja na 200-220 stupnjeva, stabilizirajući tvrdoću kalupa na HRC58-62, uravnotežujući tvrdoću i žilavost i poboljšavajući otpornost na udarce i deformacije. Nakon toplinske obrade, kalup se sekvencijalno sastavlja: baza kalupa, vodilice i čahure, umetci za šupljine i mehanizam za izbacivanje. Nakon sastavljanja provodi se probno oblikovanje i otklanjanje grešaka, podešavanje parametara kao što su sila utiskivanja i razmak vodilice kako bi se osigurao nesmetan rad kalupa bez zaglavljivanja ili abnormalne buke, zadovoljavajući potrebe masovne proizvodnje utiskivanja.
Kvaliteta oblikovanja utisnutih dijelova zahtijeva potpunu-kontrolu procesa, sa sljedećim ključnim kontrolnim točkama: Sirovine moraju biti odabrane od metalnog lima koji zadovoljava industrijske standarde. SPHC hladno{2}}valjani lim koristi se za utiskivanje dijelova automobila, dok se lim od nehrđajućeg čelika 304 koristi za dijelove uređaja. Prije dolaska provjerava se ujednačenost debljine lima i ravnost površine, pri čemu se pogreška debljine kontrolira unutar ±0,04 mm. Površina ne smije sadržavati oksidne naslage, ogrebotine, uključke i druge nedostatke, čime se smanjuju nedostaci oblikovanja iz izvora. Razmak matrice mora biti precizno kalibriran u skladu s debljinom metalnog lima i materijalom, postavljen na 4%-7% debljine metalnog lima, s kontroliranim odstupanjem unutar 0,002 mm. Preveliki zazor može dovesti do prevelikih neravnina na rubovima utisnutih dijelova, dok nedovoljan zazor može uzrokovati površinske ogrebotine i brzo trošenje rubova reznih kalupa. Parametri procesa štancanja moraju se optimizirati na temelju dimenzija obratka i materijala. Pritisak utiskivanja mora biti precizno kontroliran prema projektiranoj vrijednosti, s odstupanjem koje ne prelazi ±4%. Brzina štancanja se kontrolira između 25-110 puta/minuti ovisno o složenosti dijela. Specijalno mazivo na bazi vode koristi se za smanjenje koeficijenta trenja između matrice i metalnog lima, čime se osigurava stabilan proces oblikovanja. Uspostavite mehanizam za rutinsko održavanje kalupa, provodeći sveobuhvatne preglede reznih rubova kalupa i mehanizama za vođenje svakih 80.000 ciklusa. Pravodobno brušenje i popravak istrošenih reznih rubova, podešavanje zazora vodilica i zamjena istrošenih dijelova kao što su zastarjele opruge i vodilice osiguravaju dosljednost dimenzija utisnutih dijelova i stabilnu stopu kvalifikacije gotovog proizvoda od preko 99,6%.


Standardizacijom rada svake faze obrade kalupa i strogom provedbom kontrole kvalitete oblikovanja utisnutih dijelova, učinkovitost proizvodnje utiskivanja može se učinkovito poboljšati za više od 30%, značajno smanjujući gubitke otpada. Trenutno se tehnologije automatizacije i inteligentne proizvodnje postupno primjenjuju na obradu kalupa i kontrolu kvalitete. Uvođenjem integriranih CAD/CAM sustava dizajna i inteligentne opreme za testiranje, postiže se digitalna kontrola obrade kalupa i inspekcija kvalitete, čime se dodatno poboljšava točnost obrade i učinkovitost kontrole. Poduzeća moraju kontinuirano optimizirati tehnike obrade na temelju stvarnih proizvodnih potreba, ojačati detaljnu kontrolu u svakoj fazi i osigurati stabilne performanse i kvalitetu žigosanih proizvoda, ispunjavajući visoko-preciznost i visoko-kvalitetne razvojne zahtjeve moderne proizvodnje.
Kontaktirajte nas
Telefonska linija za konzultacije:+86 15930861038
Whatsapp:15930861038
Email:dongfangmould@aliyun.com
Obveza usluge: Odgovor na upit unutar 12 sati; pružiti besplatnu optimizaciju dizajna kalupa za kvalificirane kupce.
Hengshui Dongmo Precision Metal Products Co., Ltd
Popularni tagovi: iskusan proizvođač preciznih automobilskih dijelova od nehrđajućeg čelika/metala za progresivno utiskivanje, Kina, dobavljači, proizvođači, tvornica, kupovina, cijena, proizvedeno u Kini