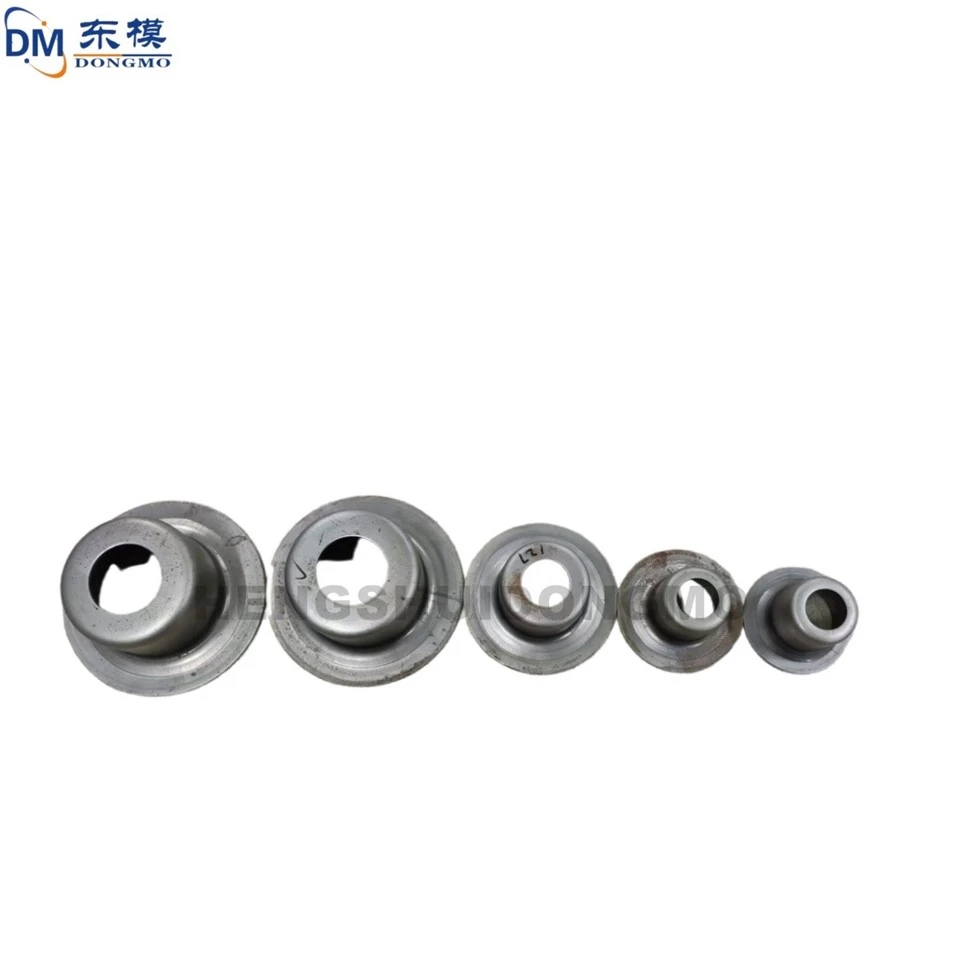
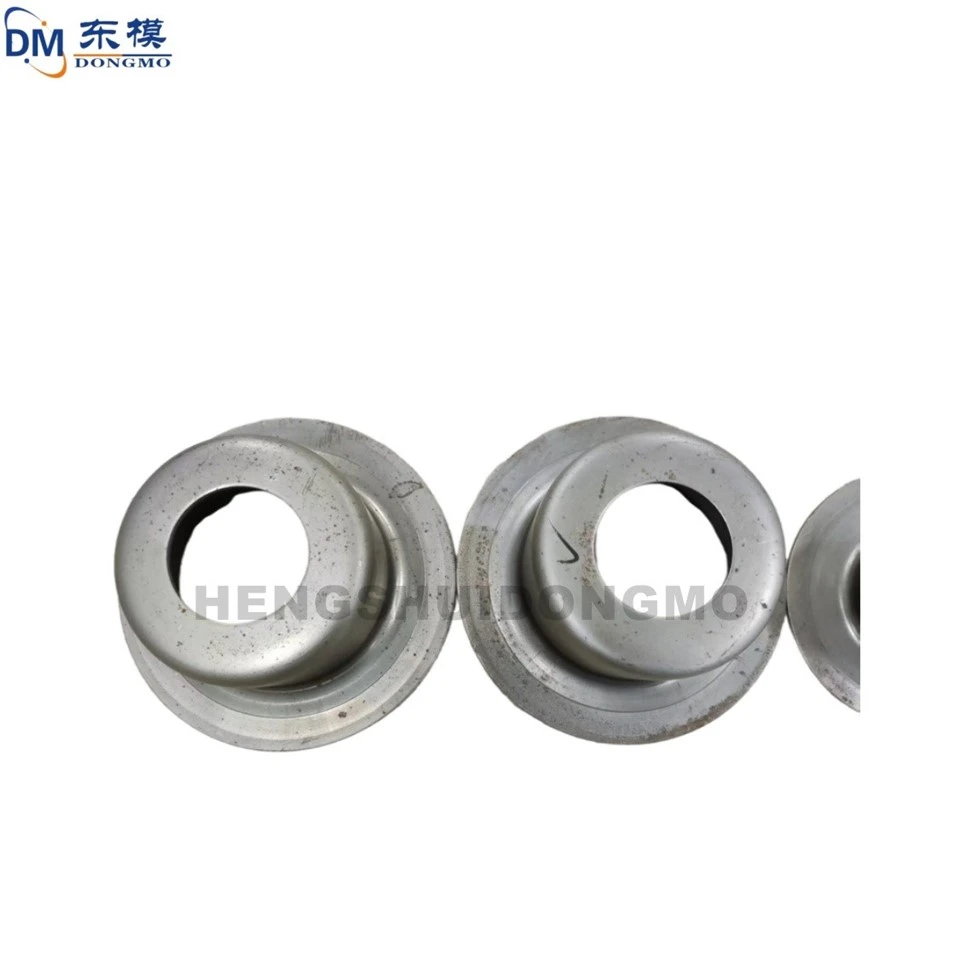
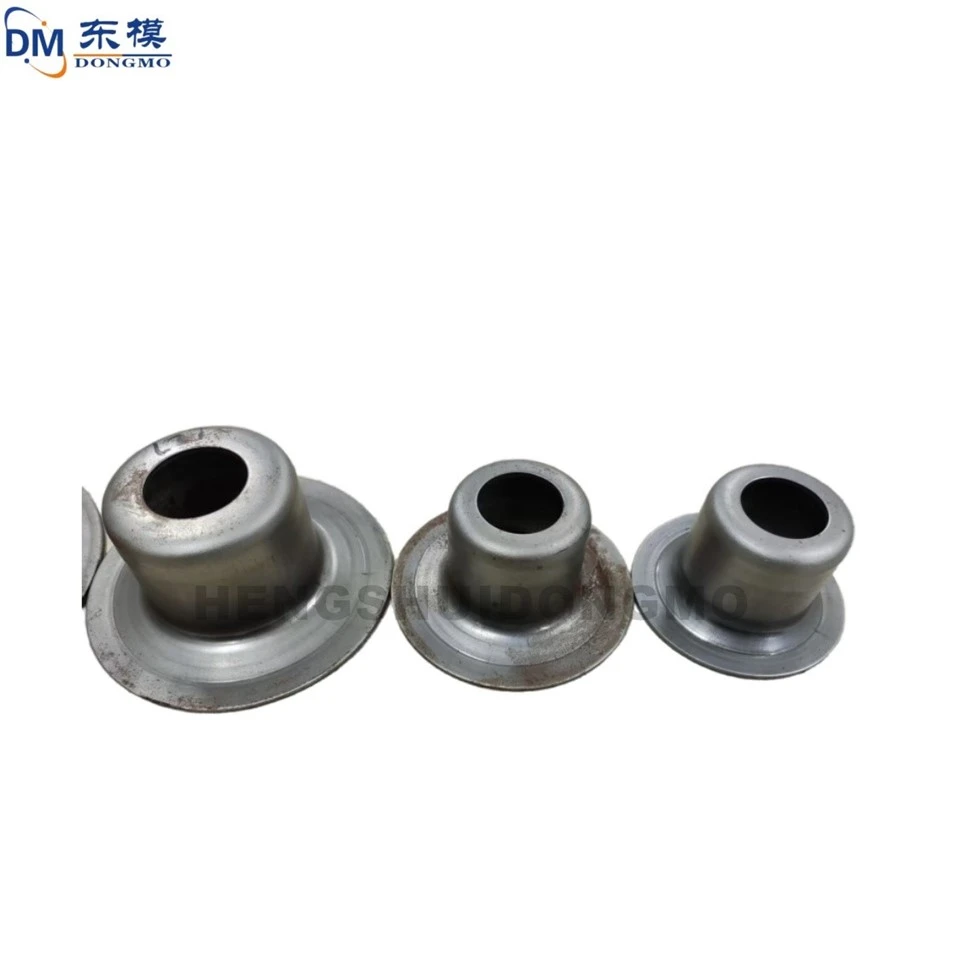
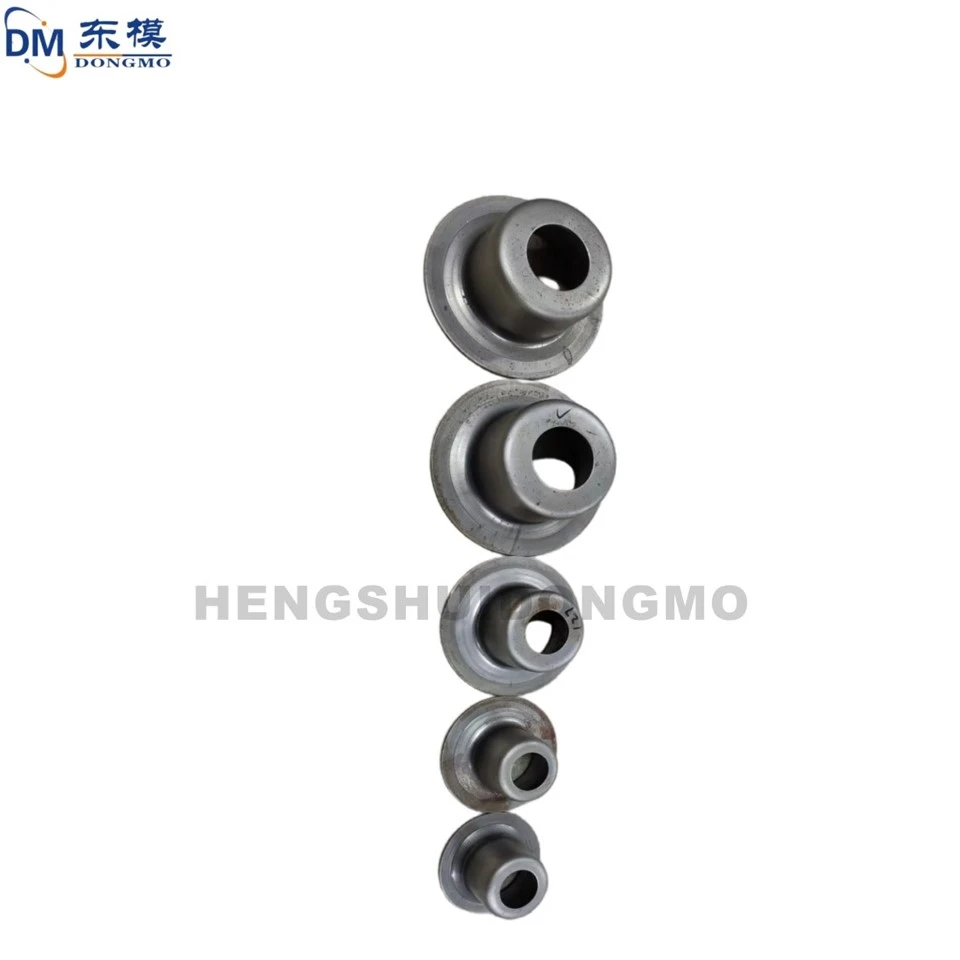
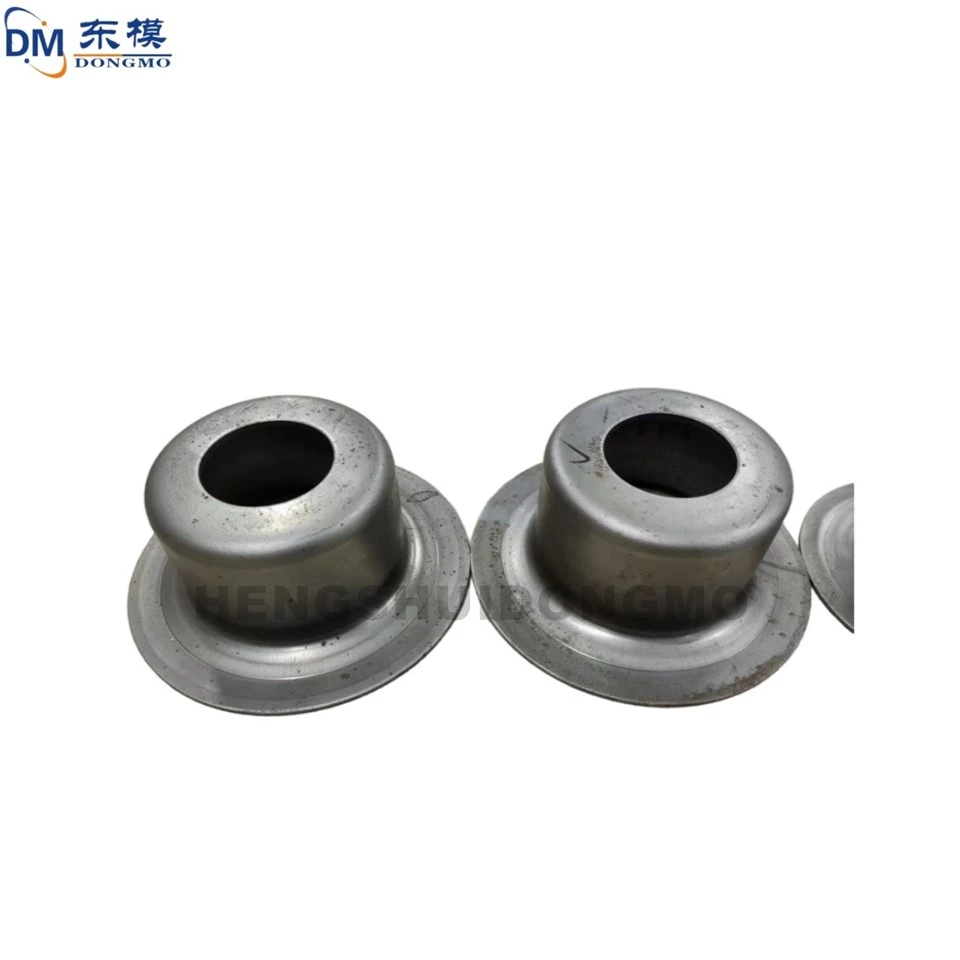

Pojedinosti o proizvodu:
1. Specifikacije matrice i tehnički parametri
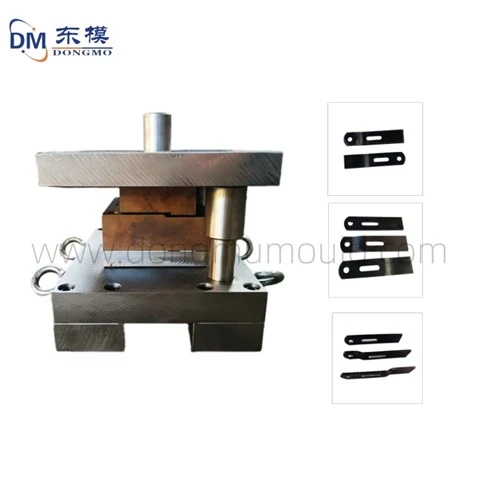
Tip matrice: matrica za progresivni prijenos s više stanica, koja uključuje faze izvlačenja, probijanja, podrezivanja i prirubnice.
Materijal trake: meki čelik (DC01–DC04) ili niskolegirani čelik visoke čvrstoće, raspon debljine 1,5–3,0 mm.
Kompatibilnost s prešama: Odgovara mehaničkim ili servo prešama od 200 do 400 tona, s veličinom kreveta do 2500 mm.
Brzina proizvodnje: 12 do 20 poteza u minuti, postizanje godišnjeg izlaznog kapaciteta koji prelazi 500.000 kućišta.
Dimenzije matrice: približno. 1200 × 900 × 600 mm, ukupna težina oko 2,8 tona.
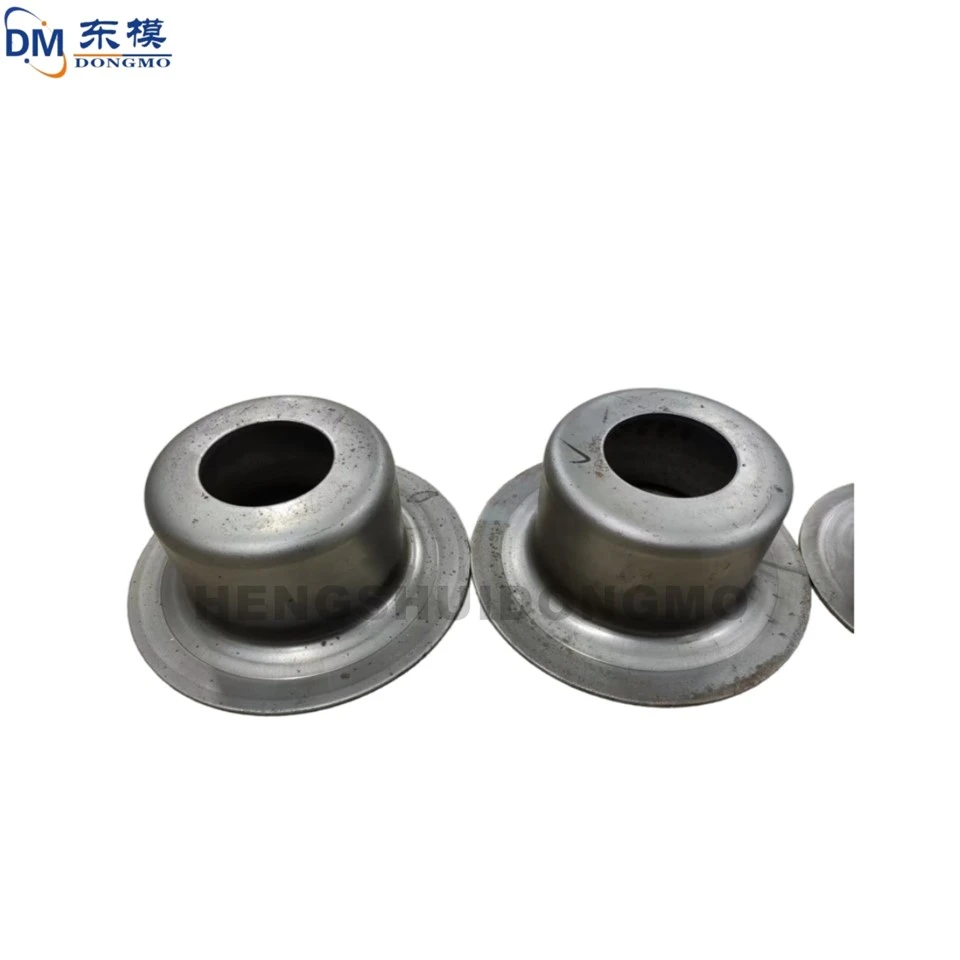
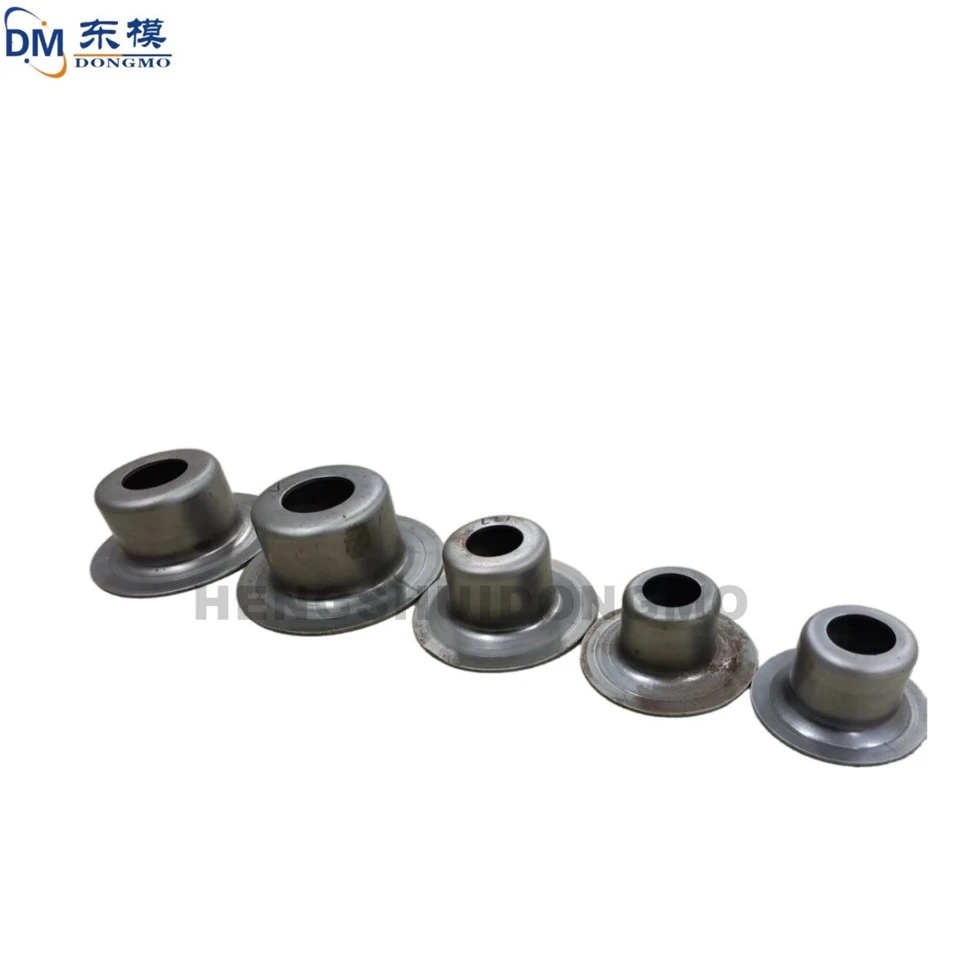
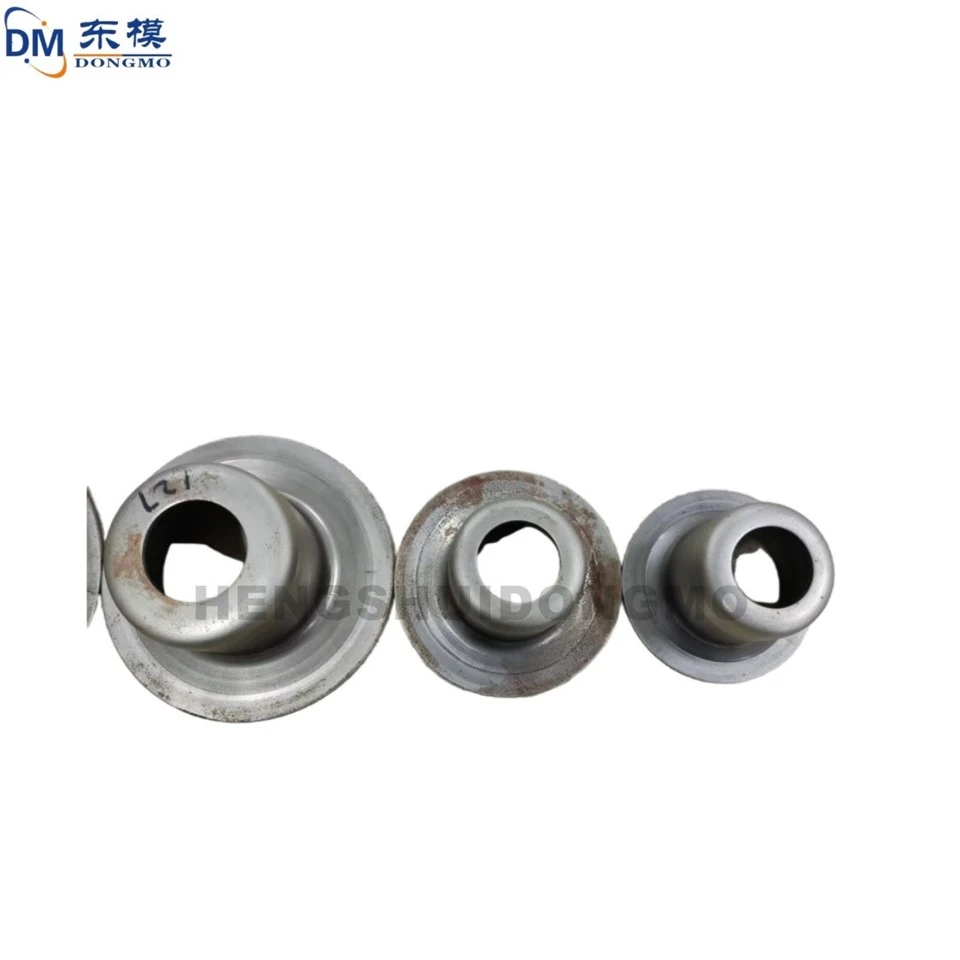
Tolerancije gotovih dijelova: koncentričnost unutarnjeg promjera manja ili jednaka 0,08 mm, ravnost prirubnice manja ili jednaka 0,1 mm.
2. Materijal i toplinska obrada kritičnih komponenti kalupa
Probojci i umetci za kalupe: DC53 čelik za hladno obradu, kaljen u vakuumu na HRC 60–62, kriogeno tretiran radi stabilnosti dimenzija.
Prstenovi za izvlačenje i područja visokog trošenja: čahure od volfram-karbida (razred VG12) skupljaju se u čelična kućišta, površinski dorađene do Ra 0,05 µm kako bi se spriječilo habanje.
Gornje i donje papuče kalupa: FC300 sivi lijev, bez naprezanja, s tolerancijom paralelnosti od 0,03 mm preko 300 mm.
Vodilice i čahure: nosivi čelik SUJ2, kaljen na HRC 60, raspoređen u konfiguraciji kaveza s četiri igle za poravnanje bez zazora.
Poboljšanje površine: TiCN PVD premaz na probijačima za izvlačenje radi smanjenja trenja i produljenja intervala ponovnog brušenja na više od 200 000 ciklusa.
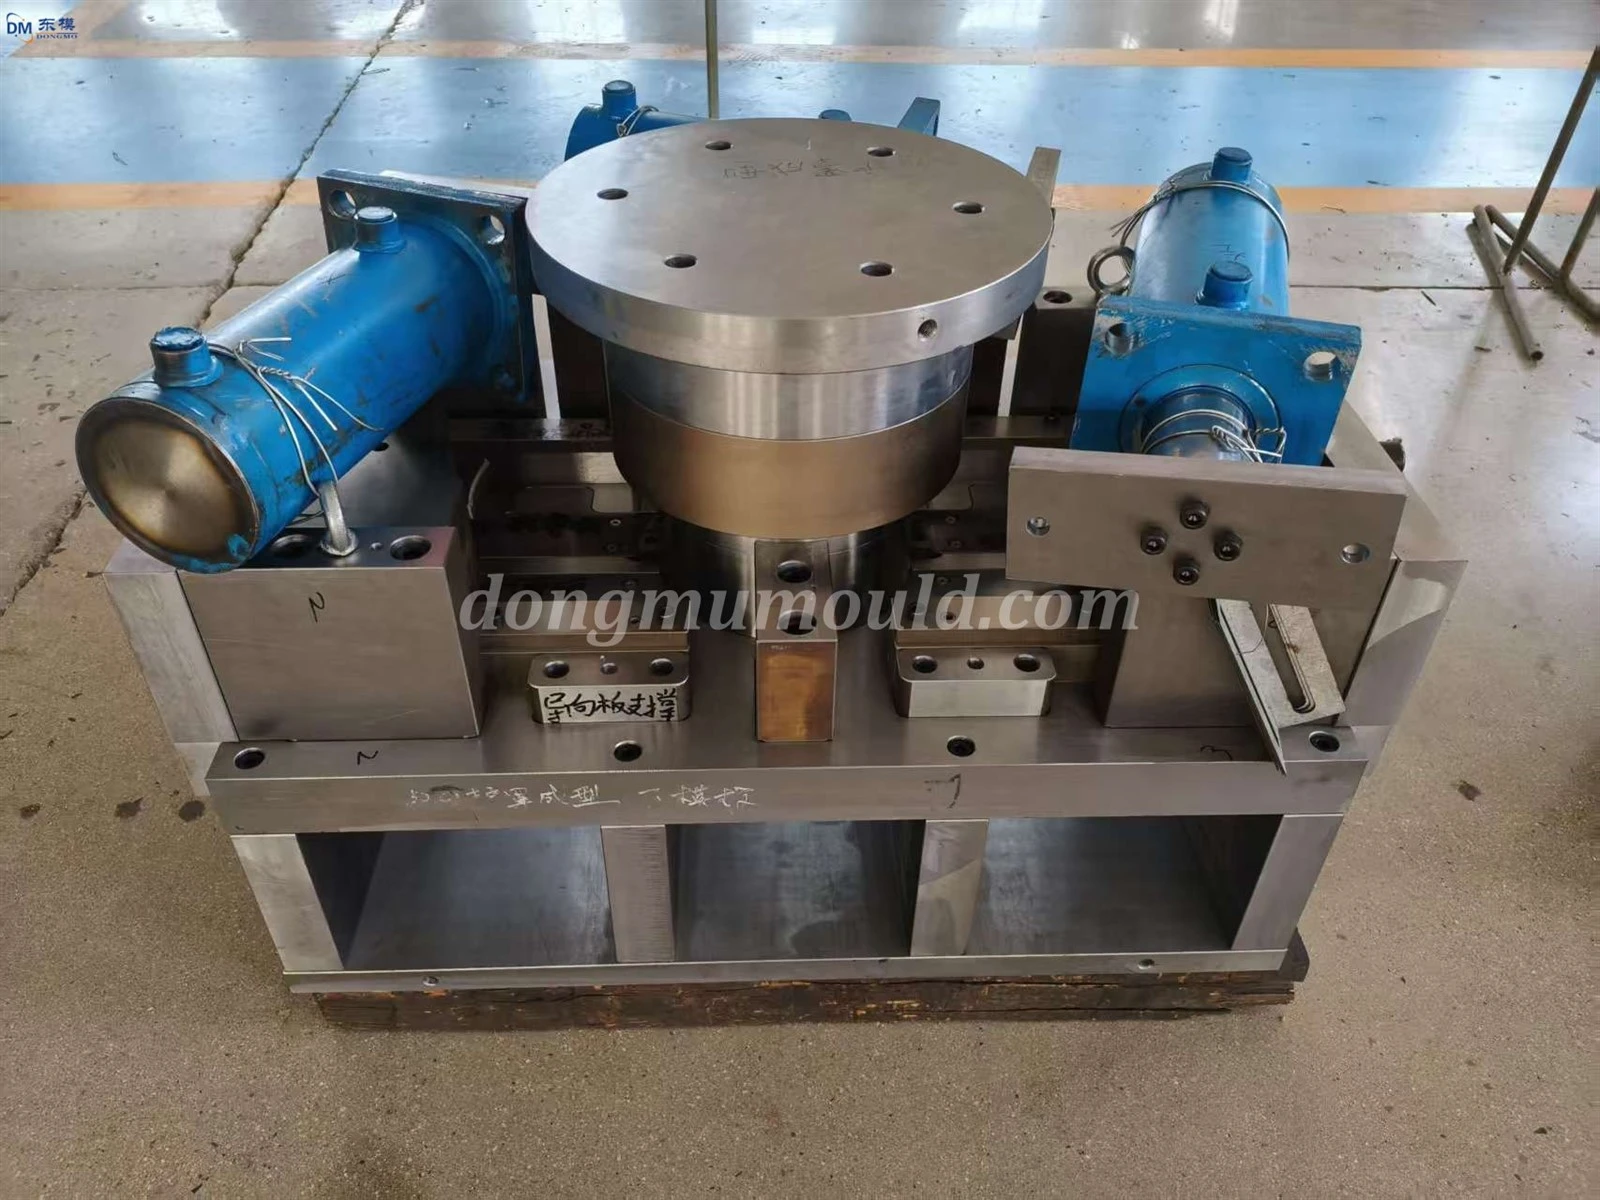

3. Proces oblikovanja i struktura kalupa
Traka ulazi u matricu i prvo se podvrgava operaciji zatvaranja, gdje držač slijepog sloja kojim upravljaju programibilne dušične plinske opruge sprječava nabiranje.
Sljedeće stanice produbljuju čašicu obrnutim izvlačenjem, dok je prirubnica ravna. Stanica za probijanje istovremeno buši rupe za vijke i središnju rupu osovine, osiguravajući točnost relativnog položaja.
Završne stanice obrezuju vanjsku prirubnicu i izvode operaciju ponovnog učvršćivanja/kalibracije kako bi se zajamčila ravnost.
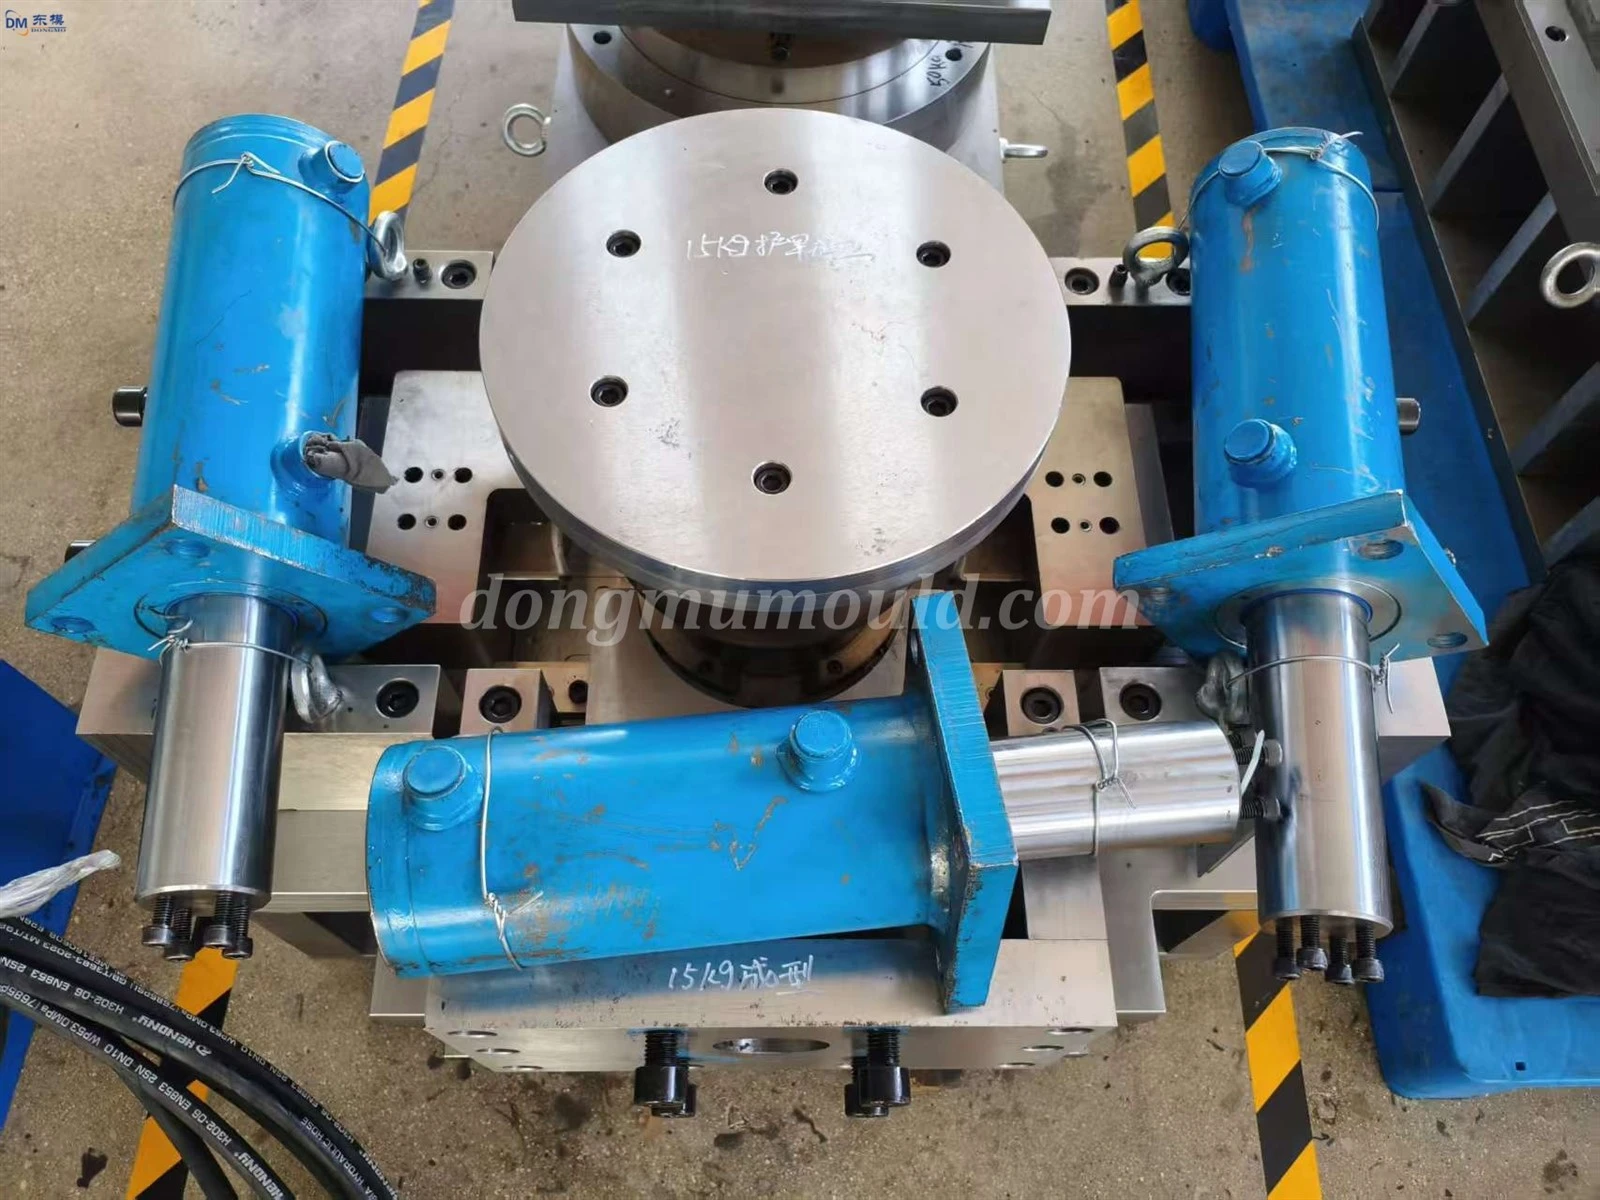
Izbacivanje je potpomognuto podizačima s oprugom i gornjom pločom za skidanje; pogrešno uvlačenje detektiraju indukcijski senzori koji trenutačno prekidaju snagu preše kako bi zaštitili alat.
Centralizirani automatski sustav podmazivanja mjeri mast za vodeće elemente i karbidne prstenove u svakom ciklusu.
4. Osiguranje kvalitete i prednosti proizvodnje
Sve matrice se mjere na koordinatnom mjernom stroju (CMM) prije sklapanja; probni rad od 50 komada provjerava svaku kritičnu dimenziju i stanje neravnina.
Matrica se isporučuje s potpunim kompletom rezervnih dijelova (dodatni karbidni umeci, opruge i senzori) i QR kodom za sljedivost do evidencije proizvodnje.
Proizvodnjom kućišta ležaja u jednoj prešnoj liniji umjesto lijevanja i strojne obrade, kupac postiže smanjenje troškova od 30% i gotovo dvostruki protok, s dijelovima spremnima za montažu na pokretnoj traci bez sekundarnih operacija.
WhatsApp: +8615930861038
Wechat:+8615930861038/+8618832809957
E-pošta: dongmumold@163.com
Popularni tagovi: matrica za utiskivanje kućišta ležajeva transportnih strojeva, Kina, dobavljači, proizvođači, tvornica, kupiti, cijena, proizvedeno u Kini