Tajna procesa crtanja matrice
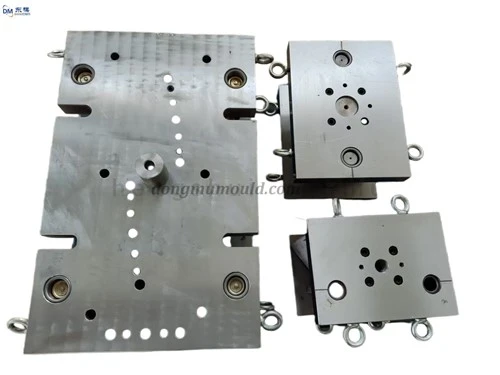
Koja je razlika između matrice za duboko izvlačenje i matrice za izvlačenje? Matrica za crtanje također je jedna od mnogih vrsta matrica za žigosanje. Općenito načelo rada kalupa za štancanje je kao da se stvari režu nožem, ali oblik noža matrice je različit, kako nož izgleda i kako ga rezati? To je ono što izlazi. Matrica za crtanje djeluje poput puhanja balona, ali umjesto zraka, matrica za crtanje radi s udarcima i matricama. Kakvog se oblika izrađuju bušilica i matrica, kakvog je oblika ekstrudirani dio. Glavni princip rada matrice za crtanje je deformirati potrebni materijal prema obliku koji je ljudima potreban. Kao što je razvlačenje ravnog tanjura u kantu, zdjelu, umivaonik itd.
Dubinsko izvlačenje metala (također poznato kao duboko izvlačenje) je proces utiskivanja metalnog lima u šuplji cilindar. Tehnologija dubokog izvlačenja naširoko se koristi u proizvodnim procesima, kao što su dijelovi automobila; može se koristiti i za izradu kućanskih proizvoda, kao što su kuhinjski sudoperi od nehrđajućeg čelika.
Trošak procesa: cijena kalupa (izuzetno visoka), cijena jednog komada (srednja)
Tipični proizvodi: ambalaža za hranu i piće, stolno i kuhinjsko posuđe, namještaj, svjetiljke, transport, zrakoplovstvo itd.
Pogodan prinos: pogodan za masovnu proizvodnju
Kvaliteta: Preciznost površine kalupa je izuzetno visoka, ali specifična referenca na kvalitetu površine kalupa
Brzina: Brzi ciklusi po komadu, ovisno o duktilnosti i otpornosti na kompresiju metala
Primjenjivi materijali
1. Proces dubokog izvlačenja oslanja se na ravnotežu duktilnosti metala i otpornosti na kompresiju. Prikladni metali su: čelik, bakar, cink, aluminijske legure, a drugi metali se lako kidaju i gužvaju tijekom procesa dubokog izvlačenja.
2. Budući da duktilnost metala izravno utječe na učinkovitost proizvodnje i kvalitetu dubokog izvlačenja, metalne pahuljice općenito se koriste kao sirovine za obradu.
Dobar materijal je pola bitke, a kada je u pitanju rastezanje, ne smije se zanemariti. Hladno valjani tanki čelični limovi za izvlačenje uglavnom uključuju čelike 08Al, 08, 08F, 10, 15 i 20. Među njima se najviše koristi čelik 08 koji se dijeli na čelik koji vrije i ubijeni čelik. Kipući čelik ima nisku cijenu i dobru kvalitetu površine. Međutim, segregacija je ozbiljnija, a postoji i tendencija "deformacijskog starenja", što nije prikladno za dijelove sa strogim zahtjevima u pogledu performansi i izgleda štancanja, a bolji je i mrtvi čelik. Izvedba je ujednačena, ali je cijena visoka, a reprezentativna klasa je aluminijski ugašeni čelik 08Al. Strani čelik koristi japanski SPCC-SD čelik za duboko izvlačenje, a njegova vlačna svojstva su bolja od 08Al.
Razmatranje dizajna
1. Unutarnji promjer dijela formiranog dubokim izvlačenjem trebao bi biti kontroliran između 5 mm-500mm (0.2-16.69in)
2. Uzdužna duljina dubokog izvlačenja je najviše 5 puta veća od unutarnjeg promjera presjeka dijela
3. Što je duža uzdužna duljina dijela, to je deblji metalni lim, inače će doći do površinskog kidanja tijekom obrade, jer će se debljina metalnog lima postupno smanjivati tijekom procesa rastezanja
Dubina kojom se matrica s jednim udarcem može rastegnuti u jednom trenutku. Općenito, izračun koeficijenta rastezanja rastegnutog dijela je promjer nakon rastezanja/promjer prije istezanja, odnosno: m1=d1/D0. Općenito, prvi omjer rastezanja je 0.48~0.5 i lako se može slomiti ako je manji. Zadnji omjer rastezanja je 0.8~0.82.
Nadam se da vam znanje o kalupima za crtanje koje je sastavio Dongmo može biti od pomoći i veselim se suradnji s vama.