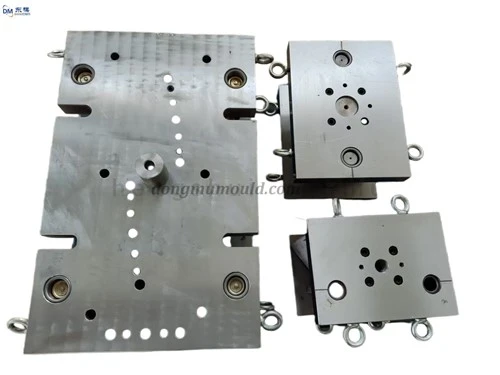
Uobičajena analiza kvarova i otopina metalnih žigosanja
Štancanje matrice posebna je procesna oprema koja obrađuje materijale u dijelove (ili poluproizvode) u hladnom žigosanju, nazvanu hladna štancajuća matrica (obično poznata kao hladno žigosanje die). U nastavku će Dongmo ukratko podijeliti s vama najčešće neuspjehe i rješenja žigosanja umire, nadajući se da će vam pomoći!

 Prvo, neuspjeh plijesni je najvjerojatniji problem u proizvodnji žigosanja, što često uzrokuje zaustavljanje proizvodnje i utječe na ciklus proizvodnje proizvoda. Stoga je potrebno što prije pronaći uzrok kvara plijesni i razumno ga popraviti.
zaglavljeni kalup
Tijekom postupka utiskivanja, nakon što je stezanje plijesni nefleksibilno ili čak zaglavljeno, proizvodnja se mora odmah zaustaviti kako bi se otkrio uzrok zaglavljenog kalupa i uklonio kvar. Inače će se kvar proširiti, što će rezultirati oštećenjem plijesni.
Glavni razlozi za zaglavljeni kalup su: loša vodilica i nagib kalupa. Ili postoje strani objekti između predložaka, tako da se predlošci ne mogu glatko pričvrstiti; dizajn čvrstoće kalupa nije dovoljan ili je sila neravnomjerna. Uzrokuju deformaciju kalupa, kao što su tvrdoća i debljina baze kalupa, a predložak je premalen i lako se deformira utjecajem vanjske sile; položaj kalupa nije ispravno instaliran, a pogreška u pozicioniranju gornjeg i donjeg kalupa je izvan tolerancije. Ili je točnost tiska presiromašna, što uzrokuje ometanje plijesni; čvrstoća udarca nije dovoljna, a položaj velikih i malih udaraca je preblizu, tako da je bočna sila kalupa neuravnotežena. U ovom trenutku treba povećati čvrstoću udarca, a pojačati zaštitu od vodilice striptizete.
2. Oštećenje plijesni
Oštećenje plijesni odnosi se na pucanje plijesni, lomljenje, otvaranje itd. Da bi se riješila oštećenja plijesni, uzrok se mora pronaći iz dizajna kalupa, proizvodnog procesa i uporabe kalupa. Prije svega, potrebno je pregledati jesu li proizvodni materijali kalupa prikladni i je li odgovarajući postupak zakopavanja topline razuman. Obično proces toplinske obrade materijala kalupa ima veliki utjecaj na njega. Ako je temperatura gašenja kalupa previsoka, metoda i vrijeme gašenja su nerazumni, a broj vremena i temperature kaljenja, a odabir laktova su nepravilni, to će uzrokovati oštećenje plijesni nakon ulaska u proizvodnju žigosanja. Ako veličina ili dubina otvora za pražnjenje nije dovoljno dizajnirana, lako je blokirati utor i uzrokovati oštećenje ploče za pražnjenje. Ako je dizajn opružne sile premalen ili visina čahure nije jednaka, opruga će biti slomljena i ploča za pražnjenje će biti nagnuta, što će rezultirati preklapanjem probijanjem i oštećenjem dijelova.
Nepravilno osiguran udarac ili nedovoljna čvrstoća vijka mogu uzrokovati pad ili lom udarca.
Kada se kalup koristi, položaj i smjer dijelova pogrešno se ugrađuju ili vijci nisu pravilno pričvršćeni. Podešavanje radne visine je prenisko, a vodilica nije dovoljno podmazana. Kvar opreme za hranjenje i abnormalnost preše uzrokovat će oštećenje kalupa. Ako strana tvar uđe u kalup, dijelovi se preklapaju, otpad je blokiran itd., Ne rukuje se na vrijeme, a obrada i proizvodnja se nastavljaju, lako je oštetiti ploču za pražnjenje, probijanje, donji predložak i vodilicu kalupa.
3. Oštećenja i popravak plijesni
Trošak die za proizvodnju žigosanja je visok. Obično trošak die čini 1/5-1/4 ukupnog troška dijela. To je zato što, osim poteškoća i visokih troškova proizvodnje plijesni. Troškovi popravka plijesni i oštrenja održavanja nakon stavljanja u proizvodnju također su visoki, a izvorni trošak kalupa čini samo oko 40% cjelokupnog troška plijesni. Stoga pravovremeno održavanje plijesni i sprječavanje oštećenja plijesni može uvelike smanjiti troškove kalupa za proizvodnju žigosanja.
Općenito govoreći, nakon oštećenja kalupa postoji i izbor popravka i struganja. Neprirodno trošenje žigosanja umire, kao što je neuspjeh nekritičnih dijelova. I mali udarac je slomljen, udarac je uznemirujući i skraćen, konkavni predložak je napuknut, a rub probijanje je napuknut. Većina ih se održavanjem može u potpunosti vratiti u normalno stanje, a zatim ponovno staviti u proizvodnju žigosanja. ali. Kada su ključni dijelovi kalupa ozbiljno oštećeni, ponekad se istodobno oštete konveksni i konkavni kalupi. Jednokratni trošak popravka premašuje 70% izvornih troškova matrice ili se bliži život umiranja. Tada je održavanje od malog značaja. U ovom trenutku treba uzeti u obzir struganje kalupa: osim velikih kalupa i kontinuiranih kalupa sa složenim strukturama. Kada je tehnologija održavanja plijesni prekomplicirana, troškovi popravka plijesni su previsoki, a poteškoća će neizbježno učiniti ciklus održavanja predugim, što će ozbiljno utjecati na normalnu proizvodnju žigosanja, te bi trebalo odlučiti da unaprijed propadne i ostruže ga i ponovno razvije kalup.
Drugo, nedostaci kvalitete dijelova
Najčešći nedostatak kvalitete dijela je da je veličina proizvoda izvan tolerancije. Samo nekoliko proizvoda ima problema s kvalitetom površine.
Oštrenje trećeg kalupa
Razumno oštrenje matrice u proizvodnji žigosanja može učinkovito poboljšati život matrice, uštedjeti troškove matrice i uvelike smanjiti troškove proizvoda.
Učinkovitost i troškovi proizvodnje žigosanja vrlo ovise o matrici. Za neuspjeh kalupa u proizvodnom procesu treba detaljno analizirati specifični problem i formulirati ispravan plan održavanja. Pravovremeno riješite probleme kao što su oštećenje plijesni, kalup za kartice, oštrenje i nedostaci kvalitete proizvoda. Samo pravilnim rukovanjem odnosom između održavanja plijesni i otpadaka može se skratiti vrijeme zastoja i popravka plijesni, skratiti proizvodni ciklus i osigurati normalan napredak proizvodnje žigosanja.