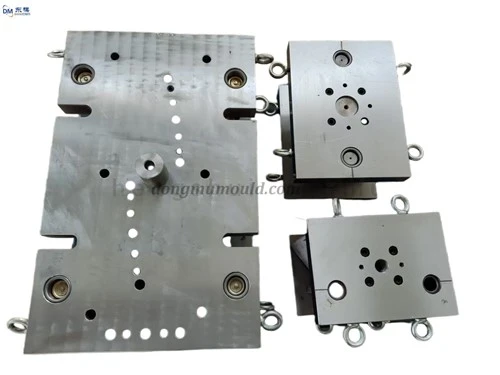
I. Temeljna uloga sustava za vođenje
U štancanju, gornji i donji kalupi zahtijevaju visoko-precizno relativno kretanje, podržano sustavom za vođenje. Glavna funkcija sustava je precizno pozicioniranje kako bi se izbjegle neravnine i odstupanja dimenzija zbog neusklađenosti. Također je otporan na bočne sile utiskivanja kako bi se spriječila deformacija matrice ili zaglavljivanje, produžujući vijek trajanja. Razina dizajna vodećeg sustava odražava tehničku snagu proizvođača matrice.
II. Glavni strukturni tipovi i primjenjivi scenariji
Sustavi za vođenje matrica za utiskivanje uglavnom imaju dvije strukture: tip vodilice-vodilice i tip kugličnog ležaja.
Vodilica-Vrsta vodilice: Vođena kliznim pristajanjem cilindričnih vodilica i rukavaca. Jednostavna struktura i niska cijena, pogodna za male-do-srednje brzine, male-do-srednje tonažne matrice. Ključna točka dizajna: kontrolni razmak (0,02-0,05 mm), dinamički prilagođen hodom matrice i opterećenjem.
Vrsta kugličnog ležaja: visoko{0}}precizne kuglice ugrađene između vodilica i rukavaca. Koeficijent trenja je 1/10 kliznih vodilica, prikladan za visoko-brzinsko,-frekventno utiskivanje. Koristi se u vrhunskim -matricama za automobilske karoserije i precizne elektroničke komponente. Fokus dizajna: kuglični materijal (npr. čelik za ležaj GCr15) i postavka prednaprezanja kako bi se izbjeglo pregrijavanje i zapinjanje zbog interferencijskog prianjanja.
Obje strukture moraju zadovoljiti tri temeljna zahtjeva: visoku krutost, nisko trenje i dug radni vijek-osnovne standarde za kvalitetu dizajna.
III. Optimizacija ključnih tehničkih parametara
Inženjeri moraju izračunati ključne parametre na temelju radnih uvjeta:
Duljina vodilice: 1,5-2 puta veća od zatvorene visine matrice kako bi se osigurala dovoljna kontaktna površina.
Promjer i broj stupova vodilice: Određeno projektiranom površinom i silom utiskivanja, koristeći formulu: Ukupna površina poprečnog-presjeka stupova vodilica veća ili jednaka sili utiskivanja × faktor sigurnosti / dopušteno tlačno naprezanje. Uobičajene konfiguracije: 4 ili 6 stupova za vođenje.
Dizajn kanala za podmazivanje: Žljebovi za ulje na čahurama za vođenje povezani sa centraliziranim sustavima za podmazivanje smanjuju trošenje, kritično za kontinuiranu proizvodnju.
Optimizacija parametara zahtijeva sveobuhvatno razmatranje cjelokupnog rasporeda kalupa i tehnologije obrade.
IV. Inovacija dizajna pod novim materijalima i trendovima inteligencije
S-naprednim razvojem proizvodnje kalupa, nove tehnologije primjenjuju se na dizajn sustava vođenja: obrada površine (TD obrada, PVD premaz) poboljšava otpornost na habanje stupa vodilice za 3-5 puta; senzori pomaka nadziru razmak vodilice u stvarnom vremenu, u kombinaciji s internetom stvari za prediktivno održavanje (ključna značajka inteligentnih kalupa); modularni dizajn omogućuje brzu prilagodbu sustava za vođenje različitim specifikacijama kalupa, skraćujući cikluse proizvodnje.
Zaključak
Dizajn sustava za vođenje matrice integrira mehaničke principe, znanost o materijalima i procesno iskustvo. Optimizacija temeljena na osnovnoj teoriji i stvarnim proizvodnim potrebama proizvodi visoko-precizne, učinkovite i pouzdane kalupe. Buduća primjena digitalne tehnologije učinit će dizajn sustava za navođenje preciznijim i učinkovitijim, potičući visoko{3}}razvoj industrije matrica za žigosanje.
Kontaktirajte nas
Telefonska linija za konzultacije:+86 18003389924
WeChat:18003389924
Email:brussels101999@163.com
Obveza usluge: Odgovor na upit unutar 12 sati; pružiti besplatnu optimizaciju dizajna kalupa za kvalificirane kupce.
Hengshui Dongmo Precision Metal Products Co., Ltd.