Osnovni principi i izvedivost vlačnih dijelova
Duboko izvlačenje je proces koji može deformirati čelične ploče ili druge neželjezne materijale. S njim se istovremeno može osigurati proces istezanja i deformacije kompresije, koji se uglavnom koristi za dobivanje šupljih, cilindričnih, kutijastih, oblikovanih ili šaličastih predmeta.

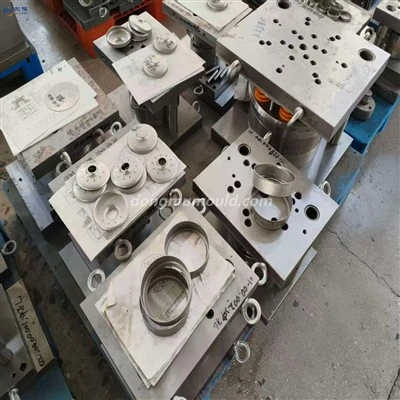
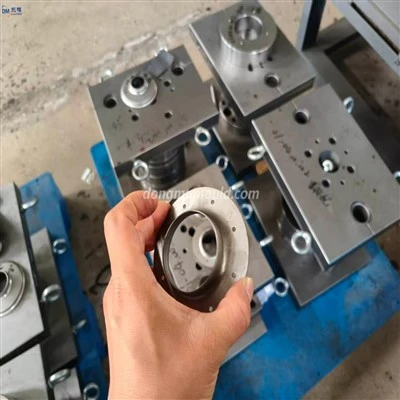
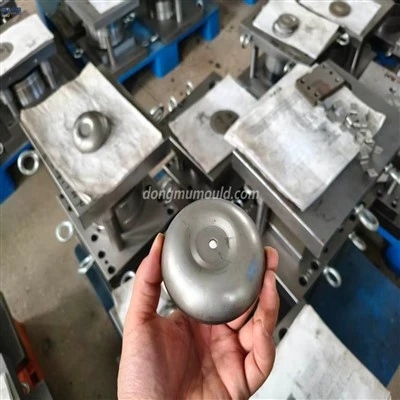
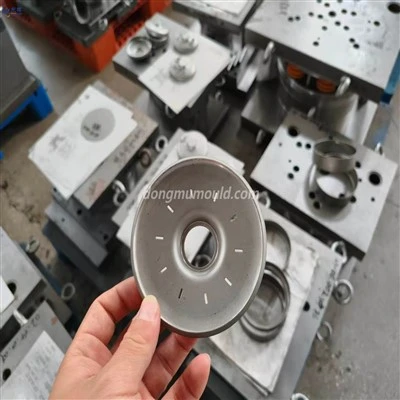
Dijelovi dubokog izvlačenja limova izvode se pomoću progresivne ili transfer matrice, te omogućuju izradu mnogih predmeta s dubokim šupljinama, uključujući: dijelove karoserije automobila, kućanskih aparata, detalja namještaja i elektroničke industrije, raznih spremnika poput limenki, limenki i dr. tako dalje. Obično ova posebna vrsta obrade omogućuje da se oblikovani predmet oblikuje u obliku jednog komada bez spajanja.
Dijelovi dubokog izvlačenja mogu imati prednost u odnosu na druge mehaničke postupke jer mogu dobiti dijelove od željeznih i neželjeznih materijala izduženih oblika, bez nabora i velike deformacije, čime se održava dobra kvaliteta površine.
Duboko izvlačenje/dijelovi za duboko izvlačenje VS lijevanje
Dio za izvlačenje je hladni proces, dok je lijevanje vrući proces. Taljenjem se materijal zagrijava do tekućeg stanja, koje se zatim izlijeva u posebne kalupe gdje stvrdnjava i poprima željenu geometriju. Odljevci su dijelovi dobiveni ovim postupkom.
Tehnike lijevanja nisu prikladne za sve vrste materijala i uvijek je potrebno provjeriti stopljenost i sposobnost lijevanja legure koja se lijeva. Obično se koristi za proizvodnju predmeta i komponenti za slavine, ručke, aparate za kavu, karburatore, ventile itd.
Dizajniranje dijelova koji se mogu obraditi kroz dijelove dubokog izvlačenja obično smanjuje jedinične troškove, poboljšava produktivnost i kvalitetu i općenito smanjuje troškove proizvodnje. Nije iznenađujuće da su mnogi dijelovi koji su se proizvodili lijevanjem pretvoreni u duboko izvlačenje.

Protok i kontrola materijala
Ključne riječi zateznih dijelova su protok materijala i kontrola.
Ono što mislimo pod protokom je kako se materijal mora deformirati da bi se rekonstituirao u željeni oblik. Razmislite o primjeni pritiska kako biste postavili veliki komad gumenog materijala u željeni oblik. Ova slika daje ideju o tome kako matrica i proboj igraju ulogu u deformiranju lima.
Ova kontrola protoka, odnosno kamo materijal mora ići, a kamo ne ide, još je jedan temeljni aspekt i zajamčen je korištenjem preše za rubove.
Duboko rastezljivi komadi: u čemu je stvar?
Kada je dubina izratka koji se želi dobiti veća od njegove širine, postupak se naziva dubokim izvlačenjem. Uspjeh ovisi o mnogim čimbenicima, uključujući:
Geometrija detalja;
Vrsta materijala, debljina i mehanička svojstva: Što je dublje izvlačenje, to je veća kvaliteta materijala i veća je dopuštena deformacija prije loma;
Brzina preše: Mora omogućiti protok materijala;
Polumjer crtanja;
Omjer izvlačenja: jedan je od osnovnih čimbenika koji se uzimaju u obzir za određivanje broja procesa koje kalup zahtijeva;
Površinska obrada bušilica i kalupa;
Maziva: Zajedno s površinskom obradom smanjuju koeficijent trenja i omogućuju bolje klizanje materijala;
Pritisak stroja za prešanje;
Razmak između probijača i matrice.
Svi ti čimbenici, u kombinaciji s velikim iskustvom na tom području, pridonijeli su uspjehu kalupa za duboko izvlačenje.
Matrica za duboko izvlačenje: osiguranje kvalitete
Istezanje je tehnički proces koji najviše dolazi do izražaja u industrijskim sektorima koji zahtijevaju komponente s visokim prinosima, visokom kvalitetom površine i trodimenzionalnim oblikom, a često su vrlo složeni. Nakon izrade, oblici se očito mogu podvrgnuti daljnjim operacijama savijanja i rezanja kako bi se dobio gotov proizvod.