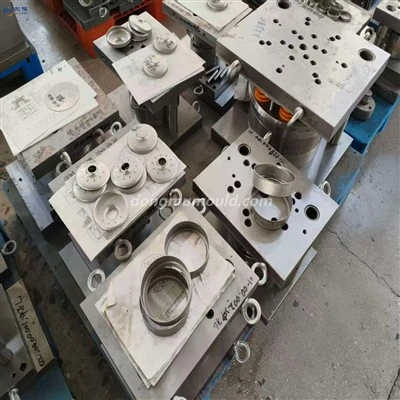
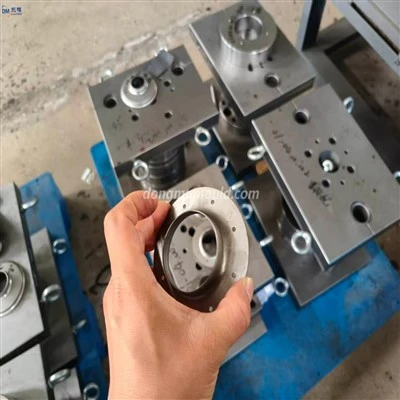
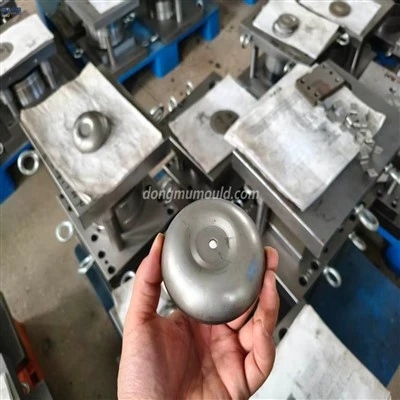
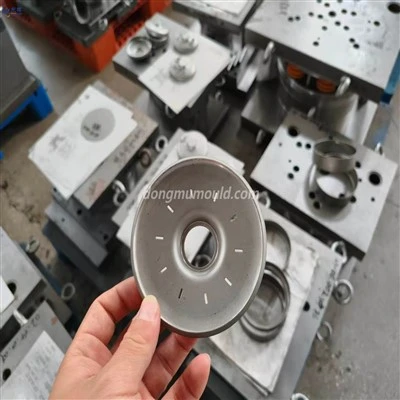
Dijelovi za štancanje primjenjuju vanjsku silu na ploče, trake, cijevi i profile kroz bušilice i matrice kako bi se izazvala plastična deformacija ili odvajanje, tako da se dobiva potreban oblik i veličina načina oblikovanja obratka, rezultirajući obradak je dio žigosanja.
Štancanje je metoda oblikovanja i obrade koja se oslanja na preše i kalupe za primjenu vanjske sile na ploče, trake, cijevi i profile, itd., Da bi se izazvala plastična deformacija ili odvajanje, kako bi se dobili obradci (žigovi) potrebnog oblika i veličine. . Štancanje i kovanje su i obrada plastike (ili obrada pod pritiskom), zajednički nazvana kovanjem. Glavni otpor žigosanih limova su toplo valjane i hladno valjane čelične ploče i trake.
Među čeličnim materijalima u svijetu, 60 do 70% su ploče, a većina ih je utisnuta u gotove proizvode. Karoserija automobila, šasija, spremnik za gorivo, rebra hladnjaka, bubnjevi kotla, školjke spremnika, motori, čelični limovi od silicijskog čelika, itd., Žigosani su i obrađeni. Također postoji velik broj dijelova za utiskivanje u proizvodima kao što su instrumenti, kućanski aparati, bicikli, uredski strojevi i živi pribor.
U usporedbi s odljevcima i otkovcima, dijelovi za štancanje imaju karakteristike tankoće, jednolikosti, lakoće i čvrstoće. Štancanjem se mogu dobiti izratci s ukrućenjima, rebrima, valovitim prirubnicama ili prirubnicama koje je teško proizvesti drugim metodama kako bi se poboljšala njihova krutost. Zbog upotrebe preciznih kalupa, točnost obratka može doseći mikronsku razinu, a ponovljivost je velika i specifikacije su dosljedne. Wangchun rupe, šefovi itd. Mogu se utisnuti.
Dijelovi hladnog žigosanja uglavnom se više ne obrađuju rezanjem ili je potrebna samo mala količina obrade rezanjem. Preciznost i stanje površine dijelova s vrućim štancanjem niži su od dijelova s hladnim štancanjem, ali ipak bolji od odljevaka i otkovaka, a količina rezanja je manja.
Štancanje je učinkovita metoda proizvodnje. Korištenjem složenih kalupa, posebno progresivnih kalupa s više stanica, mogu se dovršiti višestruki postupci štancanja na jednoj preši, a može se postići čitav postupak od razmotavanja trake, izravnavanja, štancanja do oblikovanja i dorade. Automatska proizvodnja. Učinkovitost proizvodnje je visoka, uvjeti rada dobri, a troškovi proizvodnje niski. Općenito se može proizvesti stotine komada u minuti.
Štancanje se uglavnom klasificira prema postupku, koji se može podijeliti u dvije kategorije: postupak odvajanja i postupak oblikovanja. Postupak odvajanja naziva se i štancanjem, a svrha mu je odvojiti dijelove za štancanje od lima duž određene konturne crte, istovremeno osiguravajući zahtjeve za kvalitetom odvojenog dijela. Svrha postupka oblikovanja je da se lim plastično deformira bez lomljenja gredice kako bi se izradio obradak potrebnog oblika i veličine. U stvarnoj se proizvodnji na jedan obradak često primjenjuje više postupaka. Postupak savijanja, savijanja, šišanja, dubokog izvlačenja, ispupčenja, predenja i korekcije glavni su postupci utiskivanja.
Površina i unutarnja svojstva lima koji se koristi za štancanje imaju velik utjecaj na kvalitetu žigosanih proizvoda. Debljina materijala za štancanje mora biti točna i ujednačena; površina je glatka, bez mrlja, ožiljaka, ogrebotina i površinskih pukotina itd .; granica popuštanja je ujednačena i nije očita usmjerenost; visoko jednolično produljenje; nizak omjer prinosa; slabo kaljenje rada.
U stvarnoj proizvodnji obično se koriste procesni testovi slični postupku žigosanja, kao što su ispitivanje izvedbe crtanja, ispitivanje ispupčenja itd. Kako bi se provjerile performanse žigosanja materijala kako bi se osigurala kvaliteta gotovog proizvoda i visoka propusnost.
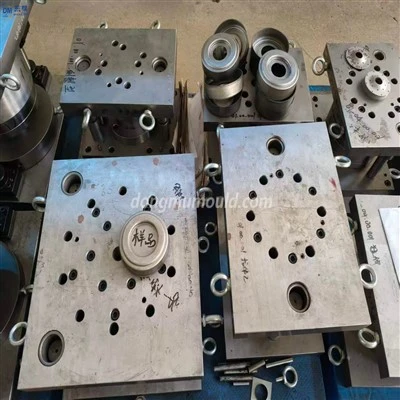
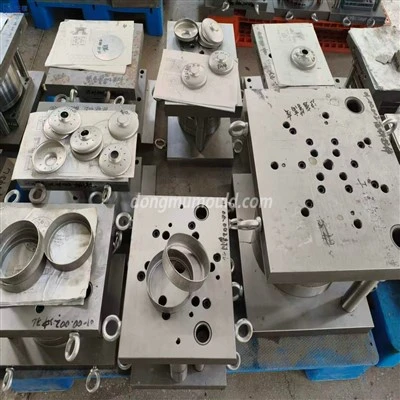
Preciznost i struktura kalupa izravno utječu na oblikovanje i preciznost dijelova za štancanje. Troškovi i vijek proizvodnje kalupa važni su čimbenici koji utječu na cijenu i kvalitetu dijelova za štancanje. Dizajn i izrada kalupa zahtijevaju više vremena, što produžuje vrijeme pripreme za proizvodnju novih dijelova za štancanje.
Standardizacija osnova kalupa, baza kalupa i vodilica te razvoj jednostavnih kalupa (za malu serijsku proizvodnju), kompozitnih kalupa, progresivnih kalupa s više stanica (za masovnu proizvodnju) i razvoj uređaja za brzu zamjenu kalupa, Lingqi može smanjiti pripremu za proizvodnju žigova Radno opterećenje i skraćivanje vremena pripreme mogu ga učiniti prikladnim za smanjenje količine pripreme za proizvodnju žigova i skraćivanje vremena pripreme, tako da se napredna tehnologija žigosanja prikladna za masovnu proizvodnju može razumno primijeniti na malu seriju i proizvodnju više sorti .
Uz hidrauličku prešu za oblikovanje debelih ploča, oprema za štancanje uglavnom koristi mehaničke preše. Uz moderne brze višestanične mehaničke preše kao središte, opremljen je odmotavanjem, izravnavanjem, sakupljanjem gotovih proizvoda, transportom i drugim strojevima, kao i knjižnicom kalupa i uređajem za brzu zamjenu kalupa. Njime se može upravljati pomoću računalnog programa kako bi se formirala linija za automatsko štancanje visoke produktivnosti.