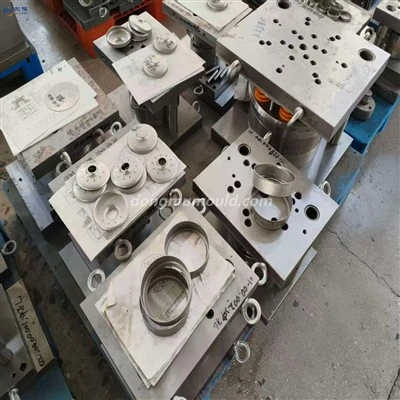
Postupak proizvodnje kalupa za štancanje: izrada crteža dijelova, modeli proizvodnih procesa, modeliranje, taljenje slitina i lijevanje, čišćenje kalupa i modifikacija šupljina. Slijedi primjer matrice za oblikovanje crteža kao primjer za predstavljanje njenog postupka.
L, uzlazno crtanje i model proizvodnog procesa: prema crtežu dijela, veličina svakog dijela skalira se prema koeficijentu skupljanja linije slitine cinka, a dizajnirani su uspon za izlijevanje i hladno željezo. Dakle, nacrtajte dijagram procesa modela i obradite model procesa proizvodnje prema ovom dijagramu.
2, izrada oblika kalupa za bušenje: prema različitim dimenzijama predviđenim crtežom procesa postupka, odaberite visokokvalitetno drvo za izradu modela bušenja. Dimenzijska točnost modela potrebna je da bi se postigla sekundarna točnost drvenog modela. Površina kalupa za drvo obojana je iverjem boje kako bi hrapavost površine Rz bila manja od 10μm. Kut propuha je ± 1 °.
3. Izrada modela udubljenog kalupa: Izrada udubljenog kalupa je zalijepljenje sloja olova iste debljine kao i dijelova proizvoda na radnu površinu konveksnog kalupa kako bi se stvorio jaz između konveksnog i četverostrukog. Površina konveksnog olova kalupa treba biti obojana kako bi hrapavost površine udubljene površine kalupa nakon lijevanja bila mala. Model šupljine izrađen je od gipsa u Parizu. Kako bi se olakšalo odvajanje konveksnih i udubljenih kalupa pri lijevanju gipsa, sloj sredstva za otpuštanje (poput polistirena u otopini toluena) treba raspršiti na površinu razdjeljka. Nakon lijevanja, model udubljenog kalupa od gipsa treba osušiti, a zatim izliti. Obojite površinu šupljine i površinu za razdvajanje.
4. Modeliranje. Kao materijal za oblikovanje odaberite sitnozrni pijesak za oblikovanje visoke čvrstoće. Budući da je temperatura lijevanja legure cinka relativno niska, zahtjevi za vatrootpornošću i propusnošću zraka pijeska za oblikovanje nisu visoki. Probijač i udubljeni kalup modeliraju se odvojeno, a mogu se odabrati metode modeliranja poput modeliranja pješčanika ili jame. Prema zahtjevima kalupa, sustav lijevanja prihvaća donji ubrizgavanje ili otvoreni tip. Zbog velikog koeficijenta skupljanja legure cinka treba osigurati dovodni uspon.
5, taljenje legure cinka
6. Lijevanje: Za srednje i male kalupe može se koristiti suho lijevanje ili lijevanje Nirvanom. Otvori za odzračivanje za lijevanje Nirvane trebali bi biti veći. Pri lijevanju legure cinka, tok tekućine legure treba polako i glatko ubrizgavati u šupljinu. Za velike kalupe, kako bi se spriječilo ili smanjilo deformiranje šupljine kalupa, cijevi za hlađenje ili ohlađeno željezo mogu se postaviti oko šupljine tijekom lijevanja kako bi se osiguralo uzastopno skrućivanje tekuće legure.
7. Hlađenje, čišćenje i preinaka odljevaka od lijevanih cinkova:
Lijevanje kalupa nakon lijevanja uglavnom prihvaća prirodno hlađenje, ali mali odljevci kalupa jednostavnih oblika također se mogu hladiti vodenim hlađenjem, što pogoduje poboljšanju mehaničkih svojstava legure. Za složene oblike ili velike kalupe od legure cinka, odljevak treba polako hladiti. Nakon što se legura potpuno ohladi, kutija se otvara. Odljevke nakon boksa treba očistiti pijeskom, a uspon za izlijevanje ukloniti rezanjem plinom. Šupljina kalupa više se ne obrađuje, ali brusni papir treba koristiti za brušenje, poliranje šupljine kalupa, otvaranje kalupa za crtanje itd., Posebno ispupčenje za crtanje treba udovoljavati zahtjevima glatkoće i glatkoće, te na kraju konveksni i udubljeni kalupi od cinkove legure treba kombinirati Die, ravnina gornje i donje donje ploče obrađuju se (glodaju ili blanjaju) tako da gornja i donja donja ploča imaju ravne površine u dodiru s prešom i održavaju određeni stupanj paralelizma kako bi se osiguralo sklapanje točnost.