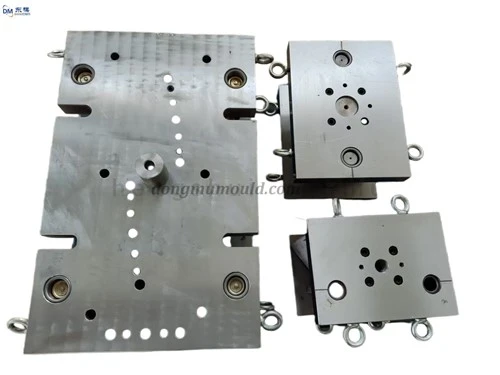
Klasifikacija obrade hardverskih kalupa i odabir razmaka u obradi
Matrice u obradi hladnim štancanjem, materijali (metalni ili nemetalni) prerađeni u dijelove (ili poluproizvode). Štancanje je na sobnoj temperaturi, korištenjem matrice instalirane u preši za vršenje pritiska na materijal, tako da se proizvodi odvajanje ili plastična deformacija, kako bi se dobili potrebni dijelovi metode obrade pritiskom
.
Klasifikacija obrade metalnih kalupa:
Prema različitim metodama obrade proizvoda, kalup se može podijeliti na kalup za probijanje i rezanje, kalup za savijanje, kalup za izvlačenje, kalup za oblikovanje i kalup za kompresiju te ostalih pet kategorija.
a.Matrica za bušenje i smicanje: dovršite posao rezanjem. Uobičajeni oblici su matrica za rezanje, matrica za izradu, matrica, matrica za rezanje, matrica s punim rubom, matrica za izvlačenje, matrica.
b.Kalup za savijanje: Prema obliku, točnosti i izlazu dijelova, embrij ravne kose je savijen u oblik kuta, koji je drugačiji oblik kalupa, kao što je obični kalup za savijanje, CAM kalup za savijanje, kalup za zavojnice, kalup za savijanje u obliku luka, kalup za savijanje šava i kalup za savijanje.
c. Kalup za crtanje: Kalup za crtanje služi za pretvaranje ravnog dlakava embrija u bešavnu posudu na dnu.
d.Kalup za oblikovanje: odnosi se na oblik embrija vlasi promijenjen raznim lokalnim deformacijama, uključujući konveksni kalup za oblikovanje, kalup za oblikovanje namotaja, kalup za oblikovanje sa skupljanjem vrata, kalup za oblikovanje ruba rupe i kalup za oblikovanje okruglog ruba.
E.Matrica za kompresiju: upotreba snažnog pritiska, tako da se metalna kosa deformira u željeni oblik, uključujući matricu za ekstruziju, matricu za utiskivanje, matricu za utiskivanje i matricu za završno prešanje.

Odabir razmaka za obradu hardverskog kalupa:
Zazor matrice povezan je s vrstom i debljinom utisnutog materijala. Nerazumni razmaci mogu uzrokovati sljedeće probleme:
1. Ako je zazor prevelik, brus izratka za utiskivanje je veći, kvaliteta utiskivanja je loša. Ako je razmak mali, iako je kvaliteta probijanja bolja, trošenje matrice je ozbiljno, uvelike smanjuje radni vijek matrice, što može lako dovesti do loma proboja.
2. Ako je zazor prevelik ili premalen, lako je prianjati na materijal za bušenje, što rezultira utiskivanjem materijala. Razmak između dna bušilice i ploče je premali, lako se stvara vakuum, što dovodi do odskakanja otpadaka.
3. Razumni razmak može produžiti životni vijek kalupa, ima dobar učinak istovara, smanjuje neravnine i rubove, održava ploču čistom, dosljedan otvor, ne grebe ploču, smanjuje broj brušenja, održava ploču ravnom, točno pozicioniranje probijanja.