Kvaliteta dijelova za utiskivanje ovisi o čimbenicima
1. Materijali kalupa
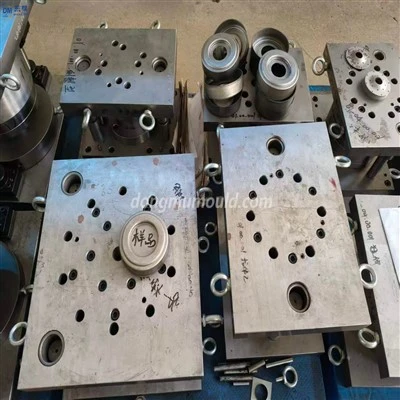
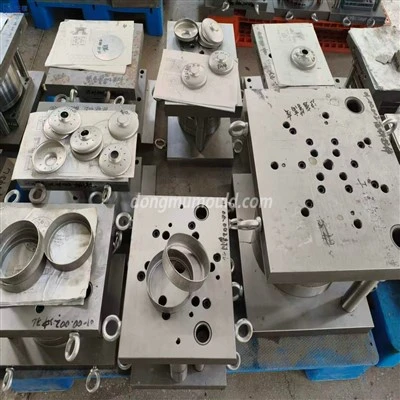
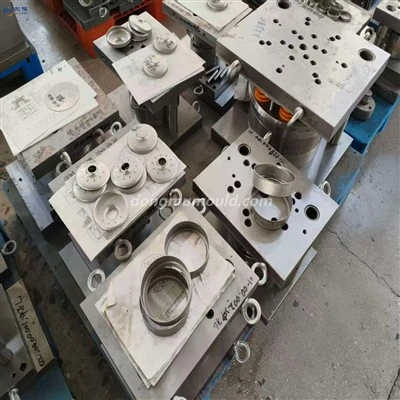
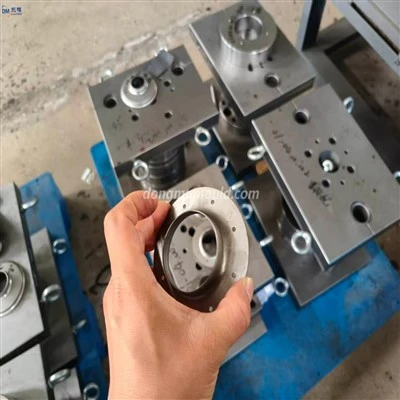
Materijal matrice jedan je od najvažnijih čimbenika koji utječu na kvalitetu metalnih dijelova za štancanje. Dobra obrada počinje s pravim alatom, stoga kvalificirani proizvođači trebaju obratiti veliku pozornost na materijale za kalupe, toplinsku obradu i druga pitanja.
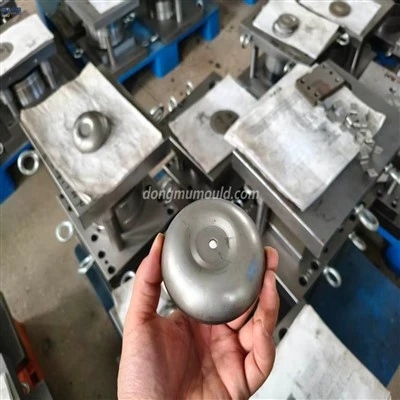
Materijal koji se koristi za štancanje ovisi o vrsti proizvoda i njegovim karakteristikama. Općenito, obični čelik se koristi za štancanje dijelova s tankim stijenkama i velikom površinom. Ali ako trebate proizvesti složene dijelove visoke preciznosti i tankih stijenki, treba koristiti čelik P20.
2: Točnost
Točnost kalupa određuje glatkoću vaših dijelova i kakvi će se problemi pojaviti nakon oblikovanja i obrade. Veća točnost može značajno poboljšati kvalitetu metalnog žigosanja.
Prilikom odabira proizvođača metalnih štanca, potrebno je provjeriti jesu li njihovi strojevi opremljeni naprednom opremom za ispitivanje, poput laserskih mjernih alata, kako bi se osigurala točnost kalupa.
Svaki dobar proizvođač hardvera za žigosanje trebao bi ponovno provjeriti svaku veličinu kalupa za pogreške nakon toplinske obrade i površinskog brušenja barem jednom ili dva puta godišnje kako bi osigurao kvalitetu proizvoda.
3. Broj dijelova za žigosanje i dijelova za žigosanje
Broj puta štancanja dijela značajno utječe na njegovu toleranciju, pa se na ovaj problem mora obratiti pozornost pri odabiru kvalitetnog proizvođača metalnih štanca.
Za dijelove s tankim stijenkama najbolje je izvršiti nekoliko injekcija nakon procesa kalupljenja jer je potrebno manje sekundarnih operacija i možete izbjeći ostavljanje otisaka na proizvodu. Međutim, ako se koristi za naglašavanje estetskog izgleda proizvoda, višestruki piercingi su dobar izbor.
4. Hrapavost površine
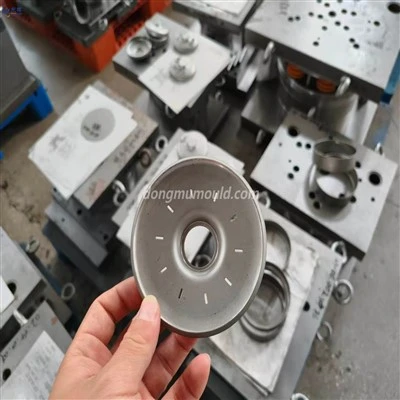
Hrapavost površine ključni je čimbenik za određivanje je li vaš proizvod gladak i lijep nakon oblikovanja.
Visokokvalitetne površine za žigosanje trebaju biti zrcalne ili satenske. Za mnoge dijelove tankih stijenki dovoljna je jedna operacija brušenja za poboljšanje kvalitete površine. Višeslojni žigosani proizvodi s više bušilica mogu zahtijevati do tri puta više poliranja prije toplinske obrade.
5 Toplinska obrada
Toplinska obrada obično se vrši nakon žigosanja.
Kaljenje na visokoj temperaturi, kaljenje i normalizirajuće kaljenje uobičajeni su procesi toplinske obrade za metalne dijelove kontinuiranog kalupa. Nakon toplinske obrade, vaši dijelovi će biti jači i imati bolje performanse.
Toplinska obrada može značajno poboljšati kvalitetu utiskivanja metala i pomoći vašim dijelovima da se odupru deformaciji, stresu i pucanju.
Međutim, pretjerana toplinska obrada može brzo smanjiti točnost proizvoda, rezultirajući lošom završnom obradom površine i deformacijom.