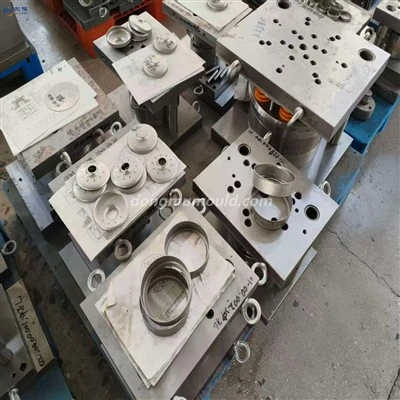
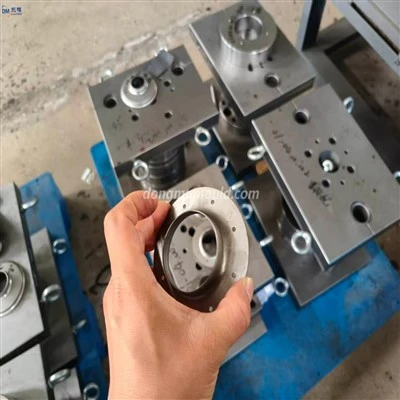
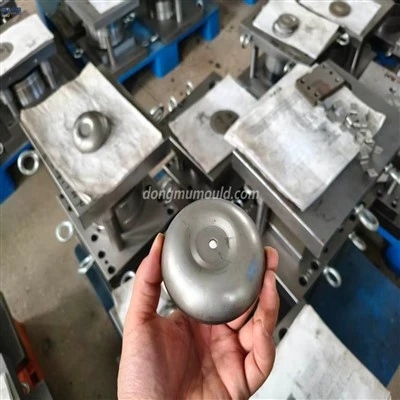
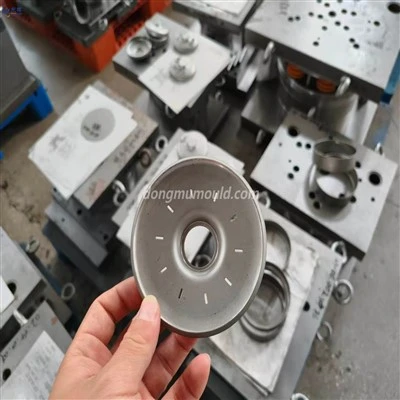
Iz perspektive obrade dijelova za štancanje, mehanička svojstva, tolerancije kakvoće površine i debljine materijala za štancanje trebaju udovoljavati sljedećim osnovnim zahtjevima:
1. Materijal koji se koristi za slijepo zatvaranje trebao bi imati dovoljnu plastičnost i malu tvrdoću da poboljša kvalitetu presječnog dijela i točnost dimenzija. Među njima, mekani materijali (poput mesinga) imaju dobre performanse probijanja, tvrdi materijali (poput nehrđajućeg čelika, visoko-ugljičnog čelika) imaju lošu kvalitetu probijanja, a krhki materijali skloni su kidanju tijekom probijanja.
2. Materijal koji se koristi za savijanje trebao bi imati dovoljnu plastičnost, nisku granicu popuštanja i visoki modul elastičnosti. Među njima, materijale s dobrom plastičnošću nije lako saviti i puknuti, a materijali s nižom granicom popuštanja i većim modulom elastičnosti imaju manji odboj. 3. Materijal koji se koristi za duboko crtanje trebao bi imati bolju plastičnost, nižu granicu popuštanja i tvrdoće te veći koeficijent usmjerenosti debljine ploče. Među njima je teško duboko uvlačiti materijale velike tvrdoće; lako se duboko vuku materijali s malim odnosom popuštanja ili velikim koeficijentom usmjerenosti debljine ploče.
4. Površina materijala treba biti glatka i čista, bez ogrebotina, ogrebotina i drugih nedostataka, kako ne bi utjecala na kvalitetu izgleda proizvoda, te olakšala obradu žigosanjem, zavarivanje, prskanje i drugu naknadnu obradu.
5. Tolerancija debljine materijala treba udovoljavati određenim zahtjevima: ako je debljina materijala izvan tolerancije, to neće samo izravno utjecati na kvalitetu žigosanja proizvoda i vijek trajanja kalupa, već će također proizvesti otpad ili oštetiti kalup.
Nakon analize postupka žigosanja dijelova, softver se može programirati automatski ili ručno. Nakon što se program unese u uređaj za numeričko upravljanje, koračnim motorom automatski se upravlja pojačalom snage za pogon stola alatnih strojeva i za obradu obratka u smjeru X i Y u odnosu na žicu elektrode kako bi se dovršila obrada ravnine oblik. . Dok numerički uređaj za upravljanje automatski kontrolira relativnu putanju kretanja između obratka i žice elektrode, otkrivena veličina praznine i podaci o stanju pražnjenja vraćaju se na digitalni uređaj nakon pretvorbe frekvencije radi kontrole brzine pomicanja, tako da brzina pomicanja i erozija materijala obratka Brzina je uravnotežena kako bi se održala normalna i stabilna obrada.